

北玻股份
北玻股份是一家在玻璃深加工领域具有强大实力的高新技术企业


北玻股份


钢化炉是玻璃加工生产线的核心设备,一次非计划停机带来的产量损失和抢修成本,往往远超日常保养的投入。维护工作并不需要复杂的技术手段,关键在于把辊道、风机和加热丝这三个系统的检查动作固定下来,形成可执行的清单。下面围绕这三部分展开,帮助设备管理人员建立清晰的点检思路,把故障隐患控制在停机之前。
辊道系统:从表面状态到传动平稳性
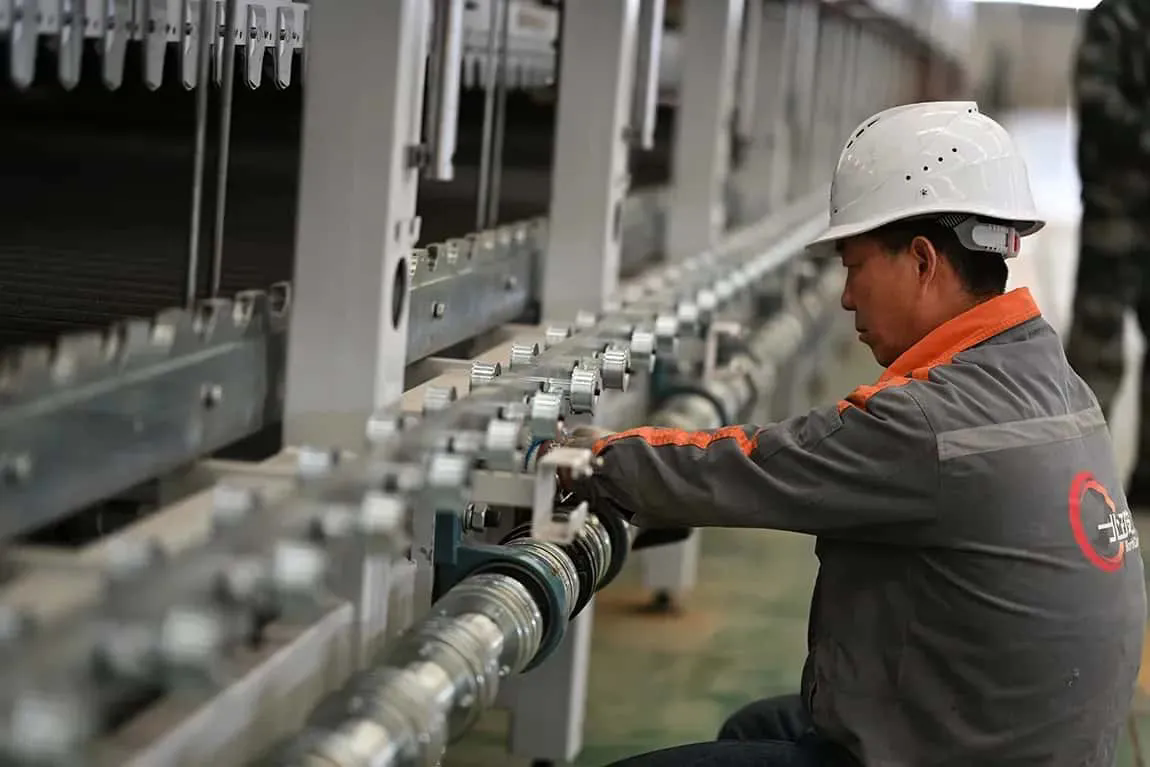
辊道直接承载高温玻璃,任何表面缺陷或传动异常都会反映在成品上。检查时建议先观察玻璃下表面质量,再反向排查辊道状态,这样更容易定位问题。
辊道表面与玻璃划伤
辊道表面若出现结瘤、氧化皮剥落或缠绕物,会在玻璃下表面留下划伤或麻点。日常点检时应关注辊道是否有弯曲、表面是否光滑、辊间距是否均匀。发现局部结瘤可用专用工具清理,但要注意清理力度,避免损伤辊面涂层。
传动与轴承的检查要点
传动异常通常表现为运行噪音增大、电流波动或玻璃跑偏。检查链条或同步带的张紧度、联轴器的对中情况、轴承的润滑状态,是判断传动系统是否健康的基础动作。轴承温度可用点温仪定期测量,温度持续偏高往往意味着润滑不足或磨损加剧。
辊道表面是否有结瘤、划痕、缠绕物
辊道是否弯曲,辊间距是否一致
传动链条或同步带张紧度是否合适
轴承润滑是否到位,运行温度是否正常
电机电流是否稳定,有无异常噪音
风机系统:风压稳定是钢化质量的基础
钢化炉的风机承担淬冷和冷却任务,风压与风量的稳定性直接影响玻璃的钢化程度和平整度。风机维护的重点在于风路畅通和转动部件可靠。
风压、风量与管路检查
风管积灰、过滤网堵塞或风阀开度异常,都会造成风压不足。建议定期检查进风口过滤网、风管连接处是否漏风、风阀执行器动作是否到位。风压表读数应纳入日常记录,便于对比历史数据判断趋势。
轴承润滑与电机状态
风机轴承长期在高温环境下运行,润滑脂容易老化流失。应按设备手册规定的周期补充或更换润滑脂,同时检查轴承有无异响、振动是否加大。电机方面,关注绝缘电阻、接线端子紧固情况以及皮带松紧度,避免因打滑导致风量下降。
进风口过滤网是否堵塞,风管有无漏风
风压表读数是否在合理区间
风机轴承润滑脂是否需要补充或更换
轴承温度、振动和噪音是否异常
电机绝缘、接线端子和皮带状态是否良好
加热丝与加热系统:温度均匀性决定成品率
加热丝是钢化炉的发热核心,断丝、老化或接触不良都会造成炉膛温度不均,进而影响玻璃的钢化质量和成品率。加热系统的检查需要结合电气测量和实际温控表现。
加热丝断丝与电阻检测
加热丝在长期高温运行后会出现氧化、变细甚至断裂。断电状态下测量各回路电阻,与初始记录对比,可以判断加热丝是否老化。若某区温度明显偏低或升温速度变慢,应优先排查该区加热丝和接线端子。
热电偶与温控回路
热电偶老化或安装位置偏移,会导致温控系统采集到错误温度。建议定期校验热电偶,检查补偿导线连接是否可靠,同时观察温控仪表输出是否稳定。炉膛保温棉脱落、炉门密封不严也会造成热量散失,应一并检查。
加热丝电阻值是否与初始记录接近
接线端子有无氧化、松动或打火痕迹
热电偶是否老化,安装位置是否正确
温控仪表输出是否稳定,各区温差是否合理
炉膛保温层和炉门密封是否完好
把点检做成周期表与记录
零散的检查动作很难形成管理效果,建议按日、周、月、季四个层级安排点检内容,并保留记录。日检以听声音、看电流、读温度为主;周检侧重清理和紧固;月检安排润滑和电阻测量;季检或年检可结合停机窗口进行较全面的检查。在设备交付时通常会提供维护手册和点检记录模板,用户可结合自身生产节奏调整周期。
记录的价值在于对比。同一台设备的风压、电流、温度数据在正常区间内也会有波动,只有积累足够的历史数据,才能判断某个变化是偶发波动还是趋势性劣化。对于连续生产的企业,建议把关键参数录入电子表格,便于追溯和分析。
常见问题解答
辊道多久检查一次比较合适?
建议每班次观察玻璃下表面质量,每周检查辊道表面和传动状态,每月对轴承润滑和辊道直线度做一次较细致的检查。生产负荷较高时,可适当缩短周期。
风机出现异响应该先查什么?
先确认异响来源,常见原因包括轴承磨损、叶轮积灰不平衡、皮带打滑或紧固件松动。停机后检查轴承间隙和叶轮清洁度,往往能找到主要原因。
加热丝断了会有什么表现?
典型表现是该区温度上升缓慢、玻璃局部钢化不足或出现明显温差。断电测量电阻可以快速确认断丝位置。更换加热丝时应注意规格匹配,避免不同批次混用造成新的温度不均。
维护记录真的有必要吗?
有必要。记录不仅是设备管理的基础资料,也能在故障排查时提供判断依据。当设备运行参数出现漂移时,有记录可查的团队通常能更快定位问题,减少停机时间。
钢化炉的日常维护保养并不追求复杂的操作,而是把辊道、风机和加热丝三个系统的检查动作落实到固定周期中。辊道关注表面与传动,风机关注风压与轴承,加热丝关注电阻与温控回路,三者各有关注重点,又共同影响钢化炉的运行稳定性。把点检清单执行到位,配合必要的记录和趋势分析,就能在多数故障发生前捕捉到异常信号,为连续生产争取更多主动。


