

北玻股份
北玻股份是一家在玻璃深加工领域具有强大实力的高新技术企业


北玻股份


薄板玻璃和Low-E玻璃在建筑、家电、汽车等领域的应用越来越广,但钢化过程中的平整度波动和自爆风险一直是加工企业关注的焦点。薄板刚度低、受热易变形,Low-E镀膜又对传热和辊道接触提出特殊要求。如何在钢化炉环节把平整度和自爆率控制在合理范围,需要从工艺原理、设备配置和操作细节三个层面系统考虑。
一、薄板与Low-E玻璃的钢化难点
薄板玻璃:刚度低,热变形窗口窄
薄板玻璃通常指厚度在3mm以下的玻璃。由于自身刚度较低,在加热阶段对辊道不平度、温度横向偏差非常敏感。温度稍有不均,玻璃就会因热应力产生波浪变形;进入风冷阶段后,冷却不均又会把变形固定下来,形成难以修正的翘曲。因此薄板钢化的工艺窗口比厚板窄得多,对炉内加热和冷却的均匀性要求更高。
Low-E玻璃:膜层敏感,传热差异明显
Low-E玻璃表面有低辐射镀膜,膜层的红外反射特性会改变玻璃对热量的吸收和传递。膜面与玻璃面的吸热差异,容易造成上下表面温差,进而引起翘曲;同时膜层对辊道接触、机械划伤和局部过热都比较敏感。如果钢化炉的加热方式、辊道材质和传动精度匹配不当,平整度波动和膜层损伤会同时出现。
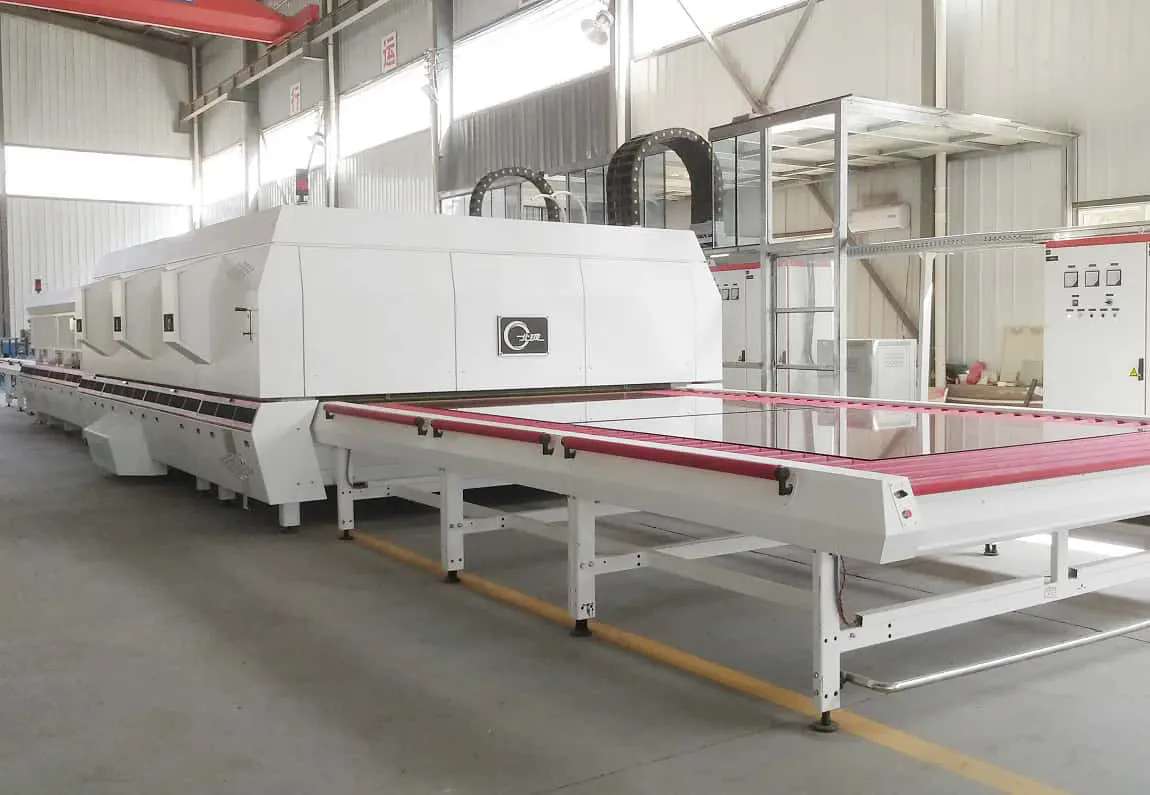
二、平整度控制:加热、传动、冷却协同
薄板和Low-E玻璃的平整度不是单一环节能决定的,需要从加热、传动到冷却形成闭环控制。
加热均匀性决定基础平整度
加热阶段要尽量缩小玻璃横向和纵向的温差。对于薄板,宜采用分区加热和可独立调节的加热元件,让边部与中部的温度曲线能够分别设定。对于Low-E玻璃,需要根据膜面朝向调整上下加热功率,减少上下表面温差。在钢化炉加热分区设计上注重横向温度的可调性,便于操作人员根据玻璃品种和厚度做精细化设置。
辊道状态与传动精度不可忽视
辊道是玻璃在炉内传输的基准面。辊道弯曲、磨损或传动速度波动,都会直接反映为玻璃的波浪变形。薄板玻璃尤其怕辊道间距过大和辊面不清洁。定期检查辊道直线度、同轴度和传动同步性,是维持平整度的基础工作。对于Low-E玻璃,辊道材质和表面处理要减少对膜层的摩擦损伤,避免因膜层划伤引起局部应力集中。
风冷分区与风压平衡
冷却阶段的风压分布直接影响玻璃的最终平整度。薄板冷却速度快,风压稍有不均就容易产生翘曲。合理的做法是采用可独立调节的风冷分区,配合风压闭环控制,让玻璃板面各区域获得相对一致的冷却强度。对于Low-E玻璃,还要注意膜面一侧的冷却风洁净度,避免油污或粉尘在高温下附着。
三、自爆率控制:从原片到成品的全链条管理
钢化玻璃自爆的根源通常与硫化镍夹杂、局部应力集中和切割边缘缺陷有关。控制自爆率不能只盯着钢化炉,需要把原片、切割、钢化和均质处理串联起来。
原片质量与切割质量是源头
选择质量稳定的玻璃原片,减少硫化镍夹杂和气泡结石等缺陷,是降低自爆率的第一步。切割和磨边质量同样关键:边缘微裂纹、崩边和切割应力会在钢化后放大,成为自爆的诱因。对薄板玻璃而言,边部加工精度要求更高,磨边后应检查边缘是否均匀、有无发白或微裂。
温度曲线与应力控制
钢化过程中的加热温度、保温时间和冷却强度共同决定玻璃的表面压应力和内部张应力。应力过大虽能提高强度,但也会增加自爆风险;应力不足则达不到钢化要求。需要根据玻璃厚度、品种和膜层特性设定合理的温度曲线,避免局部过烧或冷却过激。Low-E玻璃的膜面吸热差异较大,升温速率和均温时间要相应调整。
均质处理的作用
对自爆风险要求较高的项目,可在钢化后进行均质处理,通过特定温度循环促使存在硫化镍夹杂的玻璃提前破碎,从而降低安装后的自爆概率。均质处理需要规范的温度控制和装载方式,否则效果会打折扣。
四、设备选型:工艺匹配比参数堆砌更重要
薄板和Low-E玻璃的钢化对设备配置有不同侧重。选型时不宜只看装机功率或加工尺寸,而应关注设备是否具备与工艺匹配的调节能力。
加热系统:是否具备横向分区可调、上下独立控温能力,能否适应薄板小温差和Low-E膜面差异。
传动系统:辊道直线度、传动同步性和辊面材质是否满足薄板防变形和Low-E防划伤要求。
风冷系统:风冷分区是否可独立调节,风压控制精度和风洁净度能否满足薄板与Low-E玻璃的冷却需求。
工艺软件:是否支持不同厚度、品种的工艺参数存储和调用,便于批量生产时保持一致性。
在薄板与Low-E钢化炉的加热分区、辊道传动和风冷控制方面有相应的工程积累,能够根据用户产品结构提供工艺配置建议,帮助用户在设备调试阶段尽快找到合适的参数窗口。
五、常见问题解答
薄板玻璃钢化后出现波浪变形,先从哪查?
建议按“辊道—加热—风冷”的顺序排查:先检查辊道直线度和传动同步性,再核对横向温度曲线是否偏差过大,最后确认风冷分区风压是否平衡。多数波浪变形与辊道状态和加热不均有关。
Low-E玻璃钢化时膜面朝上还是朝下?
膜面朝向需要结合炉型、加热方式和膜层耐温特性确定。不同膜系对辊道接触和热辐射的敏感程度不同,应按照膜层供应商的工艺建议和设备的加热特点来设定,不能一概而论。
自爆率能完全消除吗?
钢化玻璃自爆受原片夹杂、应力状态和使用环境等多因素影响,难以做到完全消除。通过原片控制、边缘处理、应力优化和均质处理,可以把自爆风险控制在较低水平。
薄板与Low-E玻璃的平整度和自爆率控制,本质上是把加热、传动、冷却和原片管理做成一个可重复的工艺系统。设备是基础,参数是手段,稳定的过程控制才是结果。对于加工企业来说,与其在出现批量翘曲或自爆后反复返工,不如在钢化炉选型和工艺调试阶段就把匹配性做扎实。


