

北玻股份
北玻股份是一家在玻璃深加工领域具有强大实力的高新技术企业


北玻股份


选购钢化炉是一项需要综合权衡工艺匹配、能耗水平与长期维护成本的决策。面对不同厂商给出的技术方案,加热方式与风栅配置往往决定玻璃的钢化品质与生产效率,却容易被简化为一次价格比较。理解这些参数背后的工艺逻辑,才能让设备选型与自身的产品结构、产能规划真正对应起来。以下按参数框架、加热方式、风栅配置的顺序,梳理选购钢化炉时的判断依据。
一、选购钢化炉的参数框架:先分清主次
设备选型不是把参数表逐项打勾,而是围绕产品结构、产能规划和能耗预算建立优先级。一份完整的钢化炉技术方案通常包含以下几类信息:
加工能力:可加工的玻璃尺寸、厚度范围、单班或月产能;
加热系统:加热总功率、加热方式、控温分区数量与温度均匀性;
淬冷系统:风栅结构、风机配置、风压与风量的可调范围;
传动系统:辊距、辊道材质与传动精度,影响玻璃表面质量与运行稳定性;
能耗指标:单位面积电耗或气耗、保温结构、是否配置余热回收;
控制与自动化:工艺参数存储、故障诊断、与产线其他设备的联动能力。
这些参数中,加热方式与风栅配置直接作用于玻璃的受热与冷却过程,既决定成品质量,也影响长期能耗水平,值得单独展开判断。
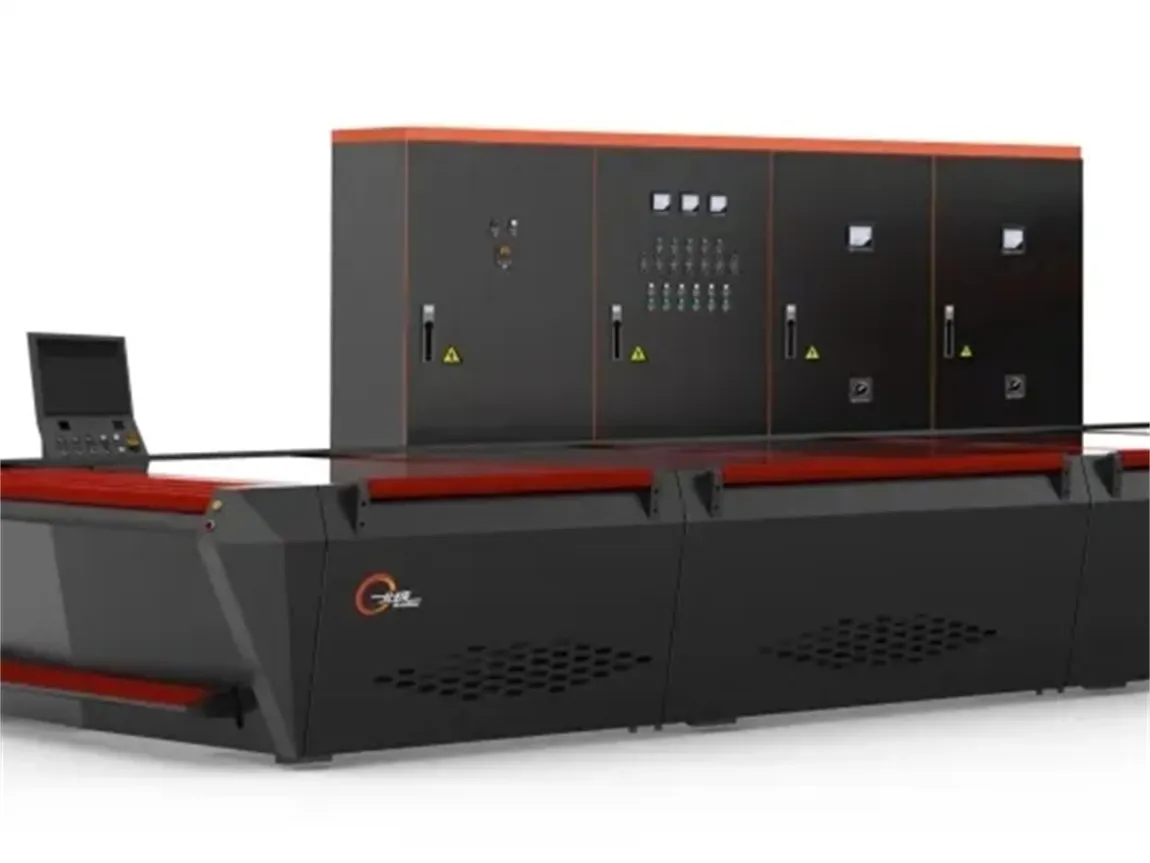
二、加热方式:决定能耗与产品适配范围
辐射加热与对流加热的差异
辐射加热依靠电热元件或燃气辐射管产生热量,通过热辐射把能量传递到玻璃表面,结构相对简单,维护成本可控,在普通白玻的建筑玻璃加工中应用较广。它对玻璃表面吸收特性的敏感度较高,加工Low-E镀膜玻璃时,膜层会反射部分辐射热,容易造成上下表面受热不均。
对流加热通过强制循环热风把热量传递到玻璃表面,以对流方式为主,受玻璃表面发射率影响较小,因此在镀膜玻璃、超白玻璃以及较厚玻璃的加工中适应性更好。对流加热系统的风机、风道与加热室结构更复杂,设备投入与维护要求相应提高。
不同生产场景下的选择参考
以普通建筑白玻、家电玻璃为主,产品厚度集中在4~8mm,辐射加热方案能满足多数工艺要求;
Low-E镀膜玻璃、离线镀膜产品占比较高,需要优先考虑强制对流加热,以减少膜层损伤与色差;
加工厚度跨度大、订单结构复杂,宜选择具备分区控温与加热能力可调节的配置;
能源成本占比较高的地区,可结合当地电价与气价,评估电加热与燃气加热的运行成本差异。
三、风栅配置:影响钢化质量与成品率
玻璃加热到接近软化温度后,需要在数秒内完成均匀冷却,才能形成表面压应力与内部张应力。风栅是淬冷段的执行部件,其结构、风嘴形式与风压分布决定了冷却是否均匀。
风栅结构与风嘴布置
风栅分为上风栅与下风栅,风嘴的间距、孔径与角度需要与辊道配合。风嘴间距过大会导致玻璃表面应力不均,间距过小则会增加风阻与风机负荷。对于薄玻璃,冷却速度要求快,需要更细密的风嘴布置和更高的风压;对于厚玻璃,则要控制冷却节奏,避免表面与内部温差过大而产生炸裂。
风压调节与分区控制
可独立调节的风压分区,能让操作者针对不同尺寸和厚度的玻璃调整冷却强度。分区数量多、调节精度高的配置,在小批量多品种的生产模式下价值更明显;如果产品结构单一、批量大,则可以在满足工艺要求的前提下简化配置,控制设备成本。
风机类型与功率同样是风栅配置的一部分。离心风机风压稳定,适合连续生产;风机功率要与风栅阻力、玻璃尺寸匹配,功率不足会造成冷却不充分,功率过大则带来噪声和能耗上的负担。
四、参数需要与自身产品结构对应
同样的参数组合,在不同企业的生产现场会体现不同的价值。年产能规划、订单平均尺寸、产品厚度分布、是否承接出口订单,都会改变参数的权重。建议在询价阶段提供近一年的产品结构数据,由厂商据此给出加热方式与风栅配置的组合建议。在钢化炉的加热系统与风栅结构上提供多种组合,可根据玻璃类型与厚度范围进行配置。设备到厂后的调试与工艺参数积累同样重要,同一台设备在不同操作水平下,成品率会有明显差别。
五、关于钢化炉选购的常见问题
加热方式能否后期改造?
辐射加热与对流加热在加热室结构、风道布置上差异较大,后期改造涉及炉体结构变动,成本和停产损失都较高。若未来产品结构可能向镀膜玻璃延伸,建议在选型时就预留对流加热配置。
风栅配置越多是否越好?
配置数量需要与产品结构匹配。分区过多会增加控制复杂度与调试难度,如果订单以单一品种、大批量为主,精简而稳定的配置往往更实用。判断标准是能否覆盖现有产品范围并留出合理余量。
能耗数据应该怎么比较?
不同厂商给出的能耗指标口径可能不同,有的按单位面积计算,有的按吨玻璃计算,测试工况(玻璃厚度、装载率、是否连续生产)也不一致。比较时应统一口径,并要求提供相近产品结构下的实际运行数据。
选购钢化炉的本质,是让设备参数与企业的产品结构、产能节奏和长期运行成本相匹配。加热方式决定了对玻璃种类的适应范围,风栅配置决定了钢化质量的下限,两者共同构成设备选型的核心判断依据。在这两项确定之后,再权衡传动、控制与能耗配置,才能形成一份可落地、可持续的选型方案。


