

北玻股份
北玻股份是一家在玻璃深加工领域具有强大实力的高新技术企业


北玻股份


新建玻璃加工厂购置钢化炉,设备到场只是开始,真正决定投产节奏的是安装与调试环节。不少新厂把注意力放在设备参数和价格上,却低估了场地条件、机械精度、电气匹配和工艺磨合的复杂度,结果工期一拖再拖,甚至留下长期运行隐患。本文结合玻璃钢化炉的实际安装调试流程,梳理各阶段需要重点关注的问题,供筹建新厂的企业参考。
一、安装前的场地条件核查:问题往往在设备进场前就已埋下
钢化炉属于大型连续性生产设备,对厂房条件的要求比多数加工设备更严格。设备到货后再发现场地不匹配,整改成本会成倍增加。
地基与承重
钢化炉整体重量集中在炉体和风栅段,地基需要按设备厂家提供的载荷图施工,不能凭经验估算。重点核查三点:基础平面度是否满足安装要求、预埋件位置是否与设备地脚孔对应、设备周边是否预留了检修与辊道抽换空间。因地基沉降导致的辊道不平,后期很难通过调整垫铁彻底解决。
电力容量与配电方案
加热系统是主要用电单元,配电容量需要按设备总功率留出合理余量,同时确认变压器容量、进线电缆规格与车间配电柜的匹配关系。新厂常见的问题是配电设计与设备实际需求脱节,导致调试阶段无法满负荷运行。建议在设备订货阶段就取得正式电气图纸,据此完成配电施工。
气源、水路与车间环境
吹风冷却段对气源压力和流量有明确要求,压缩空气需经过除油除水处理;冷却水路要保证流量稳定、水温可控。车间应尽量避免粉尘和腐蚀性气体,否则会影响加热元件和传动部件的使用寿命。
二、设备就位与机械安装:精度决定后续调试难度
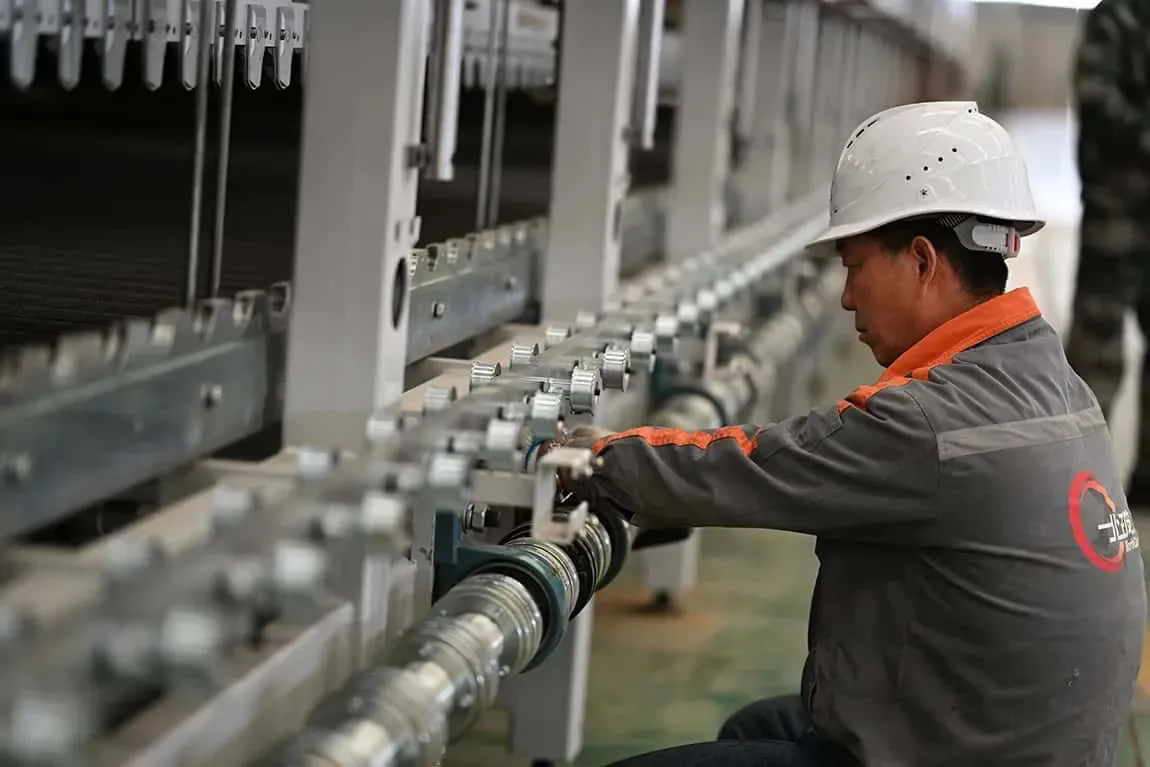
机械安装阶段的核心是水平度、同轴度和间隙控制。辊道水平度直接关系到玻璃在炉内的走位,偏差过大会造成跑偏、划伤甚至卡炉。传动系统安装时要逐段检查链条或齿轮的松紧一致性,避免局部受力过大。炉体拼接处的密封处理同样不能忽视,密封不严会带来热量外泄和温度均匀性下降。
这一阶段建议由设备厂家的现场技术人员主导关键节点,安装队伍配合执行。像有成套交付经验的供应商,通常会在安装阶段提供现场技术指导,把机械精度控制在调试前完成,比后期反复返工更省时间。
三、电气与控制系统调试:参数不能照抄说明书
电气调试包括接线核对、信号点检、传感器标定和PLC程序验证。常见误区是把控制参数直接套用其他厂家的经验值,而忽略了炉型、加热方式和玻璃品种的差异。温度传感器的位置偏差、热电偶补偿导线的极性接反,都会造成测温失真,进而影响钢化质量。
调试过程中应逐点核对输入输出信号,确认安全联锁、超温报警、急停回路动作可靠。这些功能平时不参与生产,却是设备长期安全运行的基础。
四、加热与温控系统调试:升温必须按曲线走
新建或长期停用的炉体,耐火材料内部含有水分,升温过快会导致材料开裂、炉体变形。必须严格按照厂家提供的升温曲线分段升温并保温,不能为了赶工期压缩时间。温控调试要验证炉内各测温点的温度均匀性,记录空载和负载状态下的温差数据,作为后续工艺调整的依据。
五、试生产阶段的高频问题
试生产是把设备状态转化为稳定工艺的过程,以下问题较为集中:
玻璃表面出现辊道印或划伤,多与辊道清洁度和水平度有关;
钢化后碎片状态不达标,需复核加热时间与冷却风压的匹配;
玻璃在炉内跑偏,检查辊道平行度和传动速度一致性;
批量生产中温度漂移,排查热电偶标定和加热元件接触状态;
冷却段风压不稳,检查风路密封和风机运行状态。
建议试生产从常规厚度、常见规格的玻璃开始,逐步调整参数并做好记录,形成适合本厂产品的工艺档案,而不是等到正式接单后再反复试错。
六、新厂容易忽略的几个细节
责任划分要提前明确
安装、调试、试生产往往涉及设备厂家、安装队伍和业主三方,界面不清容易出现互相推诿。合同中应明确各阶段的技术责任、验收标准和配合事项。
人员培训要同步进行
操作人员的培训应贯穿安装调试全过程,边装边学比投产前集中培训更有效。设备结构、常见报警处理和日常点检方法,都需要在实际场景中掌握。
备件与资料要同步移交
电气图纸、程序备份、易损件清单和维护手册应在验收时一并交接,缺少这些资料会给后期维护带来麻烦。
玻璃钢化炉的安装调试是一项系统性工作,场地准备是否到位、机械精度是否达标、调试是否按规范执行,都会在投产后长期显现。新厂在推进项目时,与其在问题出现后补救,不如在前期把每个环节的核查清单落实到位,并选择能提供完整现场技术支持的合作方,让设备尽快进入稳定生产状态。


